Rüstzeiten in der Fertigung systematisch verkürzen
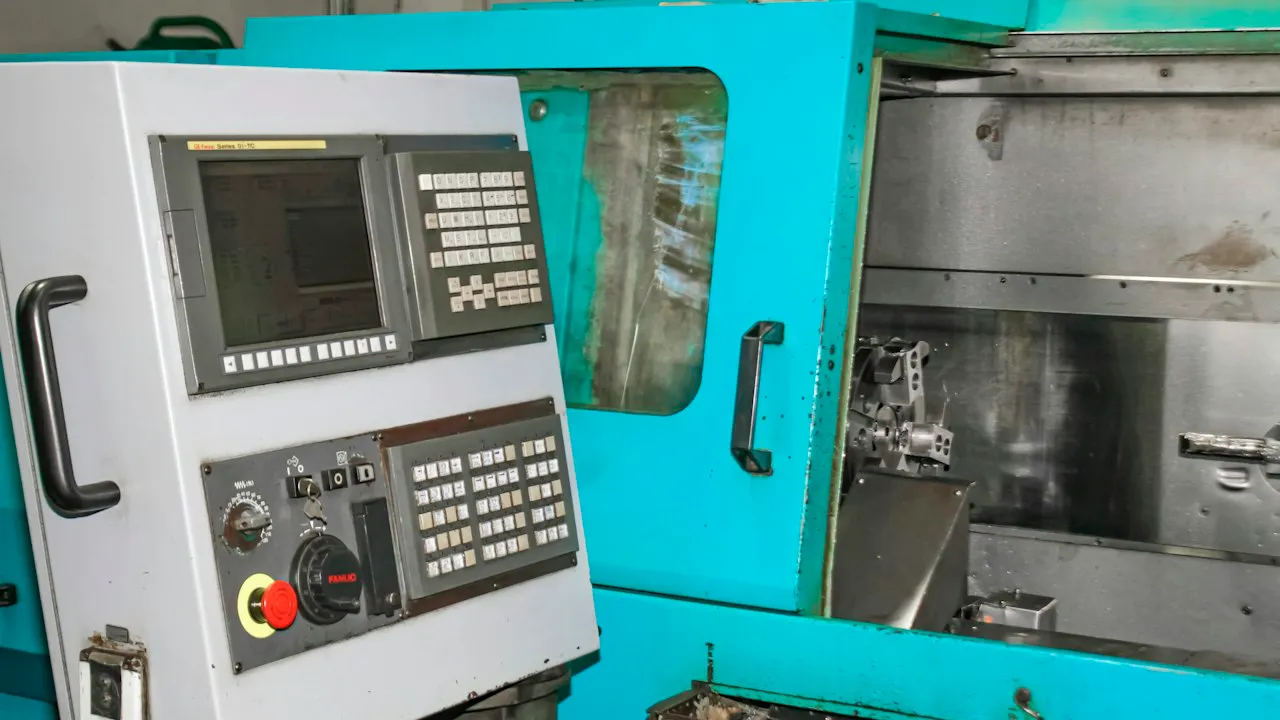
Rüstzeiten binden Maschinen, Personal und Material, ohne unmittelbar Wertschöpfung zu erzeugen. Gerade bei kleinen Losgrößen, hoher Variantenvielfalt oder kurzfristigen Kundenaufträgen beeinflussen sie die Lieferfähigkeit erheblich. Wer Umrüstvorgänge systematisch analysiert, kann Durchlaufzeiten verkürzen, Kapazitäten freisetzen und die Termintreue stabilisieren. Dabei geht es nicht um hektischeres Arbeiten, sondern um klar vorbereitete und wiederholbare Abläufe.
Rüstzeiten entstehen entlang des gesamten Umrüstprozesses
Eine Rüstzeit beginnt nicht erst, wenn die Maschine stillsteht. Sie umfasst alle Tätigkeiten zwischen dem letzten Gutteil eines Auftrags und dem ersten freigegebenen Gutteil des Folgeauftrags. Dazu gehören beispielsweise Werkzeugwechsel, Materialbereitstellung, Programmeinstellungen, Prüfungen und die Dokumentation.
In der Praxis verlängern sich Umrüstungen häufig durch mehrere kleine Unterbrechungen. Fehlende Spannmittel, nicht vorbereitete Werkzeuge, unklare Einstellwerte oder Rückfragen an die Arbeitsvorbereitung kosten jeweils nur wenige Minuten. Über viele Wechsel hinweg entstehen daraus jedoch beträchtliche Stillstandzeiten.
Für eine belastbare Ausgangslage sollten Sie den Ablauf direkt an der Maschine aufnehmen. Beobachten Sie mehrere Rüstvorgänge, erfassen Sie die einzelnen Schritte und dokumentieren Sie ihre Dauer. Abweichungen zwischen Schichten, Maschinen oder Mitarbeitenden liefern dabei wertvolle Hinweise. Ein einzelner besonders schneller Rüstvorgang kann als Referenz dienen, sollte aber erst nach genauer Prüfung als neuer Standard gelten.
Interne und externe Tätigkeiten werden getrennt betrachtet
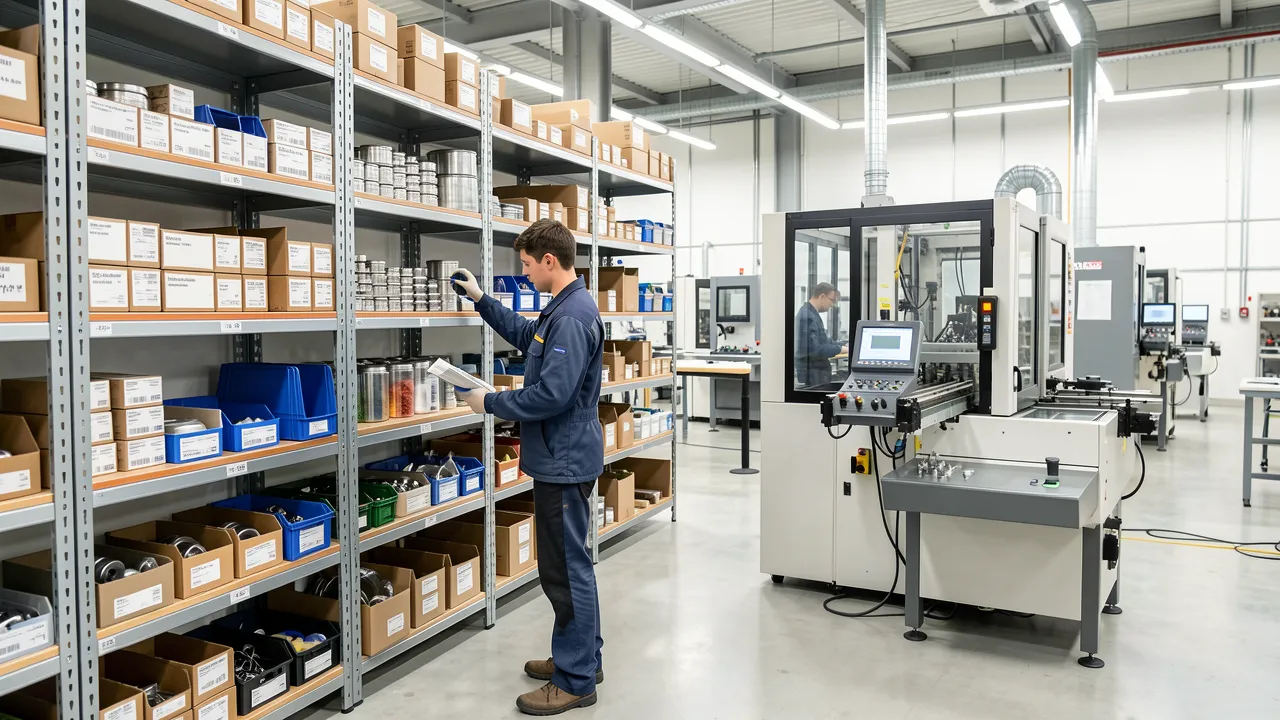
Die SMED-Methode, kurz für „Single Minute Exchange of Die“, unterscheidet zwischen internen und externen Rüsttätigkeiten. Interne Tätigkeiten sind nur bei Maschinenstillstand möglich, etwa das Wechseln eines Werkzeugs im Bearbeitungsraum. Externe Tätigkeiten lassen sich vorbereiten, während die Maschine noch produziert, etwa das Bereitstellen von Material, Werkzeugen und Prüfmitteln.
Die Grundgedanken des SMED-Ansatzes helfen dabei, diese Trennung konsequent umzusetzen. Nicht jede interne Tätigkeit kann vollständig nach außen verlagert werden. Häufig lassen sich jedoch Prüfmittel vorkonfigurieren, CNC-Programme vorab laden oder Werkzeuge in der richtigen Reihenfolge auf einem Rüstwagen bereitstellen.
Eine strukturierte Analyse macht Zeitverluste sichtbar
Die reine Messung der Gesamtrüstzeit reicht nicht aus. Entscheidend ist die Zerlegung in einzelne Arbeitsschritte. Ein einfaches Ablaufprotokoll kann folgende Fragen beantworten:
- Welche Tätigkeit findet statt?
- Wer führt sie aus?
- Muss die Maschine dafür stehen?
- Welche Hilfsmittel werden benötigt?
- Welche Wartezeiten oder Suchvorgänge treten auf?
- Welche Qualitätsprüfung ist erforderlich?
Videoaufnahmen können die Analyse ergänzen, sofern Datenschutz, Betriebsrat und betroffene Mitarbeitende eingebunden sind. Sie machen Bewegungswege, Griffzeiten und parallele Abläufe sichtbar. Oft zeigt sich dabei, dass Mitarbeitende während des Rüstens mehrfach zwischen Maschine, Werkzeuglager und Materialbereich wechseln müssen.
Auch die Ursachen ungeplanter Unterbrechungen gehören in die Auswertung. Muss ein fehlendes Werkzeug gesucht werden? Ist ein Spannmittel beschädigt? Fehlt eine aktuelle Zeichnung? Werden Programme erst während des Maschinenstillstands geprüft? Solche Fragen führen näher an die tatsächlichen Verlustquellen als pauschale Zielvorgaben.
Standards schaffen Sicherheit und verkürzen Wechselzeiten
Nach der Analyse folgt die Gestaltung eines besseren Sollprozesses. Dabei steht zuerst die Verlagerung externer Tätigkeiten im Fokus. Werkzeugvoreinstellungen, Materialbereitstellung und die Prüfung von Fertigungsunterlagen können häufig vor dem letzten Werkstück des laufenden Auftrags erfolgen.
Danach lassen sich interne Schritte vereinfachen. Schnellspannsysteme, standardisierte Nullpunkte, eindeutig beschriftete Anschläge oder voreingestellte Werkzeughalter reduzieren den manuellen Aufwand. Bei CNC-Maschinen helfen zentrale Programmbibliotheken, feste Benennungsregeln und geprüfte Korrekturwerte. Ziel ist ein verlässlicher Ablauf mit möglichst wenigen Entscheidungen an der Maschine.
Eine Rüstanweisung sollte kurz, visuell und arbeitsplatznah sein. Fotos von Spannlagen, eine festgelegte Werkzeugreihenfolge und eine Checkliste für die Erstteilprüfung erleichtern die Umsetzung. Umfangreiche Dokumente, die während des Umrüstens erst durchsucht werden müssen, verfehlen ihren Zweck.
Bei komplexen Maschinen lohnt sich eine klare Aufgabenverteilung. Während eine Person das Folgewerkzeug vorbereitet, kann eine andere Material und Prüfmittel bereitstellen. Voraussetzung ist, dass Verantwortlichkeiten eindeutig geregelt sind und die Arbeitssicherheit jederzeit gewahrt bleibt.
Digitalisierung unterstützt die Rüstoptimierung sinnvoll
Digitale Systeme ersetzen keine saubere Organisation, können aber Transparenz schaffen. Ein Manufacturing Execution System, kurz MES, erfasst beispielsweise Auftragswechsel, Stillstandsgründe und tatsächliche Rüstzeiten. Dadurch erkennen Sie, welche Maschinen oder Produktfamilien besonders hohe Potenziale aufweisen.
Digitale Werkzeugverwaltung verhindert zudem, dass Werkzeuge erst unmittelbar vor dem Einsatz gesucht oder auf Verfügbarkeit geprüft werden. Werden Standzeiten, Lagerorte und Voreinstelldaten zentral gepflegt, sinkt der Abstimmungsaufwand. Rüstwagen lassen sich auftragsbezogen kommissionieren und mit digitalen Checklisten absichern.
Für weiterführende Ansätze zur Verbindung von Produktivität und Qualität finden Sie auch Hinweise im Beitrag Fertigung effizienter machen, ohne Qualität zu verlieren. Rüstzeitverkürzung darf nicht dazu führen, dass Erstteile unzureichend geprüft oder Sicherheitsvorgaben umgangen werden. Jede Verbesserung muss die Prozessfähigkeit erhalten oder erhöhen.
Mit Kennzahlen bleibt die Verbesserung dauerhaft wirksam
Ein einmal optimierter Rüstprozess verliert schnell an Wirkung, wenn Standards nicht gepflegt werden. Neue Werkzeuge, geänderte Produkte oder wechselnde Mitarbeitende verändern die Bedingungen. Regelmäßige Auswertungen helfen, Abweichungen frühzeitig zu erkennen.
Geeignete Kennzahlen sind die durchschnittliche Rüstzeit je Maschine, die Streuung der Rüstzeiten, der Anteil externer Tätigkeiten und die Anzahl fehlerhafter Erstteile. Ergänzend lohnt sich ein Blick auf ungeplante Stillstände während des Auftragswechsels. Kennzahlen sollten nicht als Druckmittel dienen, sondern als Grundlage für Verbesserungen mit den beteiligten Teams.
Die zentralen Schritte auf einen Blick:
- Rüstvorgänge detailliert erfassen statt nur Gesamtzeiten zu vergleichen.
- Externe Vorbereitungen konsequent vor den Maschinenstillstand verlagern.
- Spannmittel, Werkzeuge und Programme standardisieren.
- Arbeitsplätze mit visuellen Anweisungen und vollständigen Rüstwagen ausstatten.
- Qualitätssicherung und Arbeitsschutz in jeden neuen Ablauf integrieren.
- Kennzahlen regelmäßig prüfen und Standards bei Änderungen aktualisieren.
Kürzere Rüstzeiten stärken Ihre Fertigungsflexibilität
Systematisch verkürzte Rüstzeiten schaffen Raum für kleinere Losgrößen, schnellere Reaktionen auf Kundenanforderungen und eine bessere Maschinenauslastung. Der wirksamste Hebel liegt meist nicht in einer einzelnen technischen Anschaffung, sondern im Zusammenspiel aus Vorbereitung, Standards, qualifizierten Mitarbeitenden und transparenten Daten. Wenn Sie Rüstprozesse Schritt für Schritt verbessern, entsteht eine Fertigung, die flexibler arbeitet und zugleich ihre Qualitätsanforderungen zuverlässig erfüllt.